

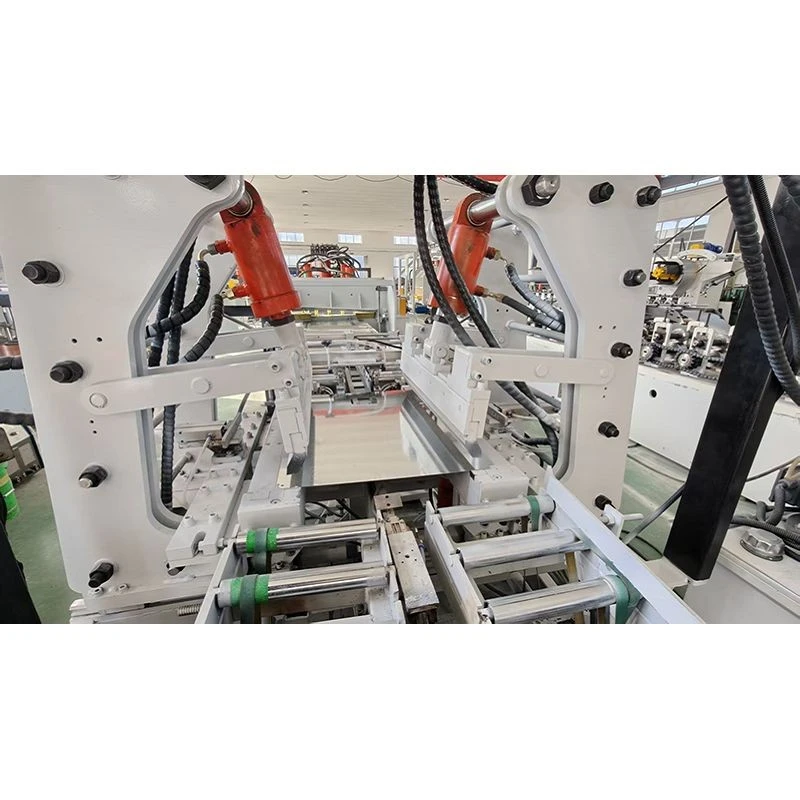
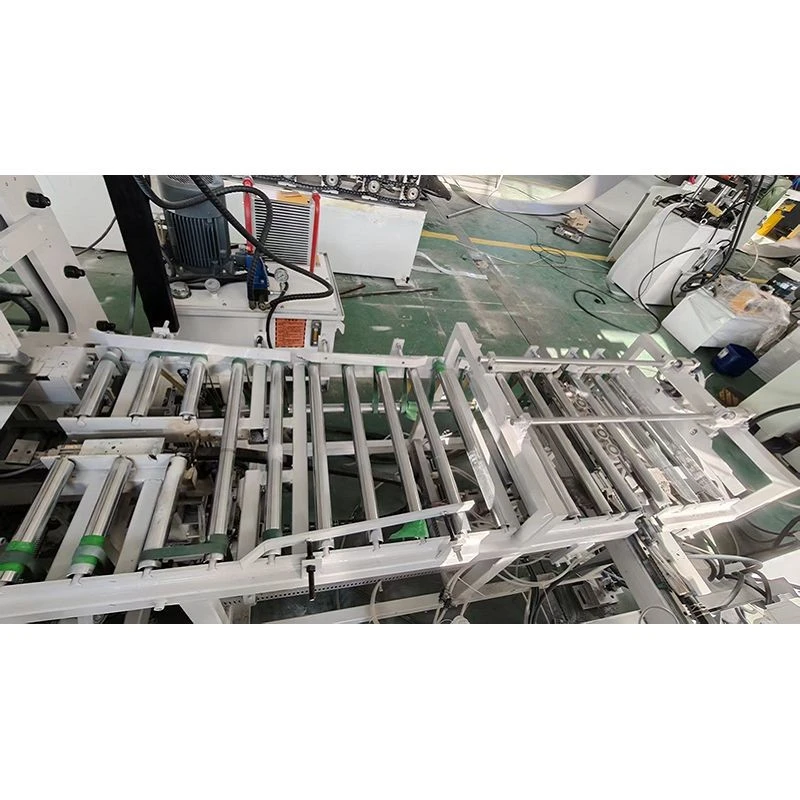
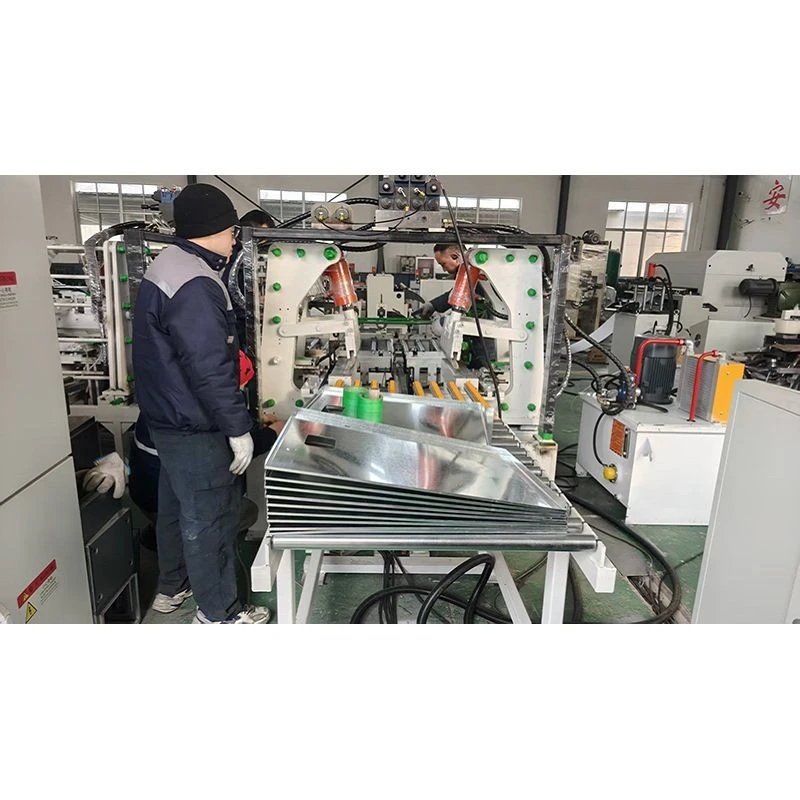
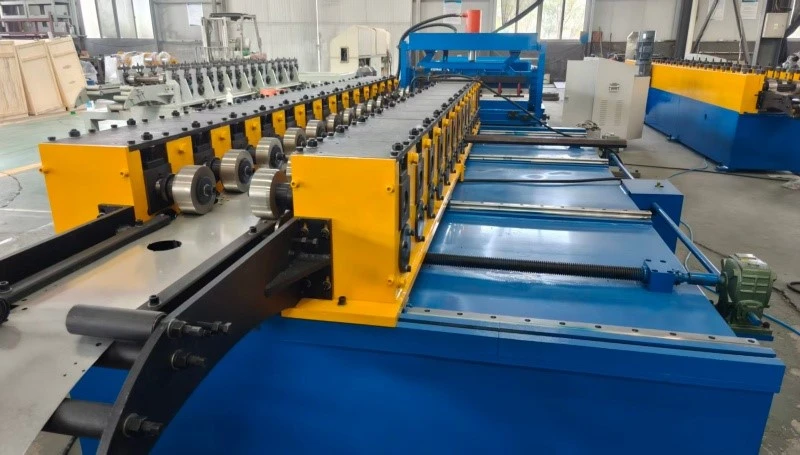
防火キャビネット ドア パネル ロール成形機
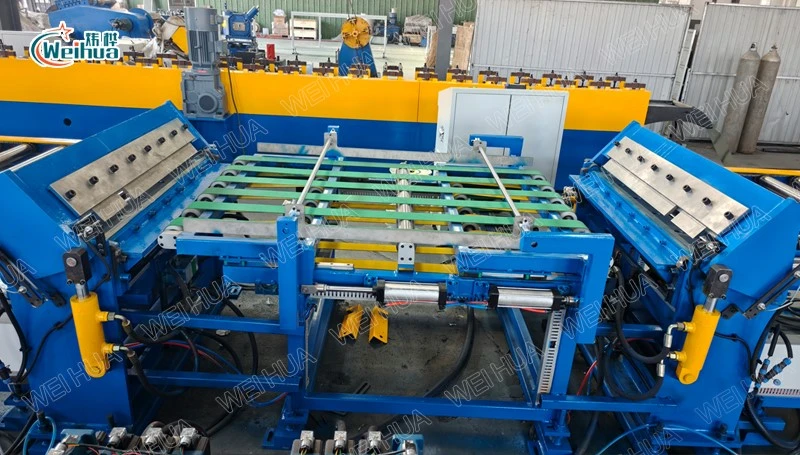
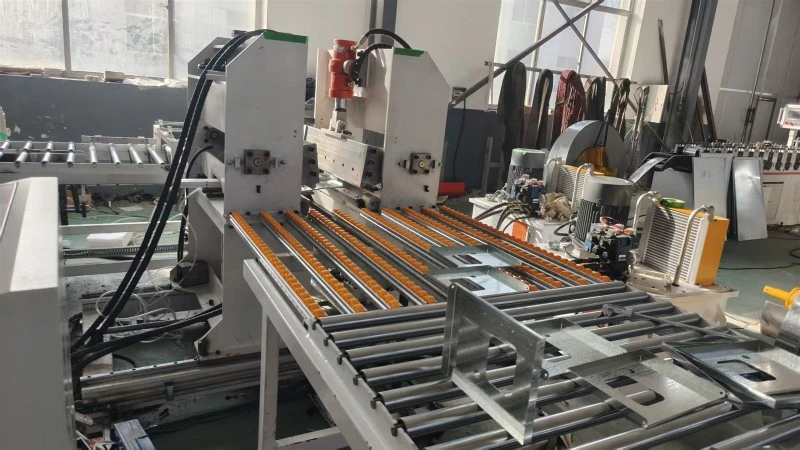
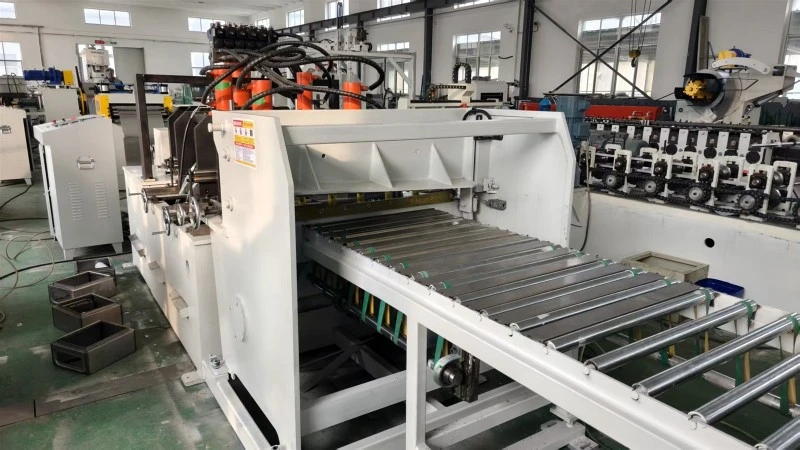
防火キャビネットドアパネルロール成形機は、防火キャビネットドアパネル生産ラインの中核となる圧延装置です。これは、スチールストリップを複数の連続圧延パスに通すことによって、防火キャビネットドアパネルの補強リブ構造と折り畳まれたエッジ輪郭を連続的に形成するように特別に設計されています。この装置は、Cr12 硬化ローラー (HRC58 度 -62 度)、PLC 制御、周波数変換ドライブ、出力 30kW、速度 0 ~ 4 枚/分を使用し、厚さ 0.5 ~ 1.5 mm、幅 100 ~ 1000 mm のプレートを加工でき、その後のガラス窓の取り付けおよび曲げ加工に高精度のドアパネルブランクを提供します。

技術仕様
|
製品名 |
防火キャビネット ドア パネル ロール成形機 |
|
|
材質仕様 |
Q235 |
|
|
生産速度 |
0-4個/分 |
|
|
切断方法 |
シャーリングマシン |
|
|
電圧パラメータ |
380V/415V、50Hz、三相 |
|
|
電気制御 |
PLC |
|
|
駆動モーター |
可変周波数モータードライブ |
|
|
ストリップの厚さ |
0.5-1.5mm (顧客の要求に応じてカスタマイズ) |
|
|
ストリップ幅 |
100mm~1000mm |
|
|
ロール素材 |
Cr12、焼入れ HRC58度 -62度 |
|
|
作動油の種類 |
46# 作動油 |
|
|
ギヤオイルの種類 |
18# ギアオイル |
|
|
モーターの総出力 |
30KW |
|
|
切削寸法許容差 |
±0.5mm以下(長さ3000mm以下) |
|
|
抜き型素材 |
Cr12MoV |
|
|
空気源 |
0.5m3/分;圧力:0.7MPa |
|
製品の利点
I. 平らで歪みのない薄板ドア パネル用のマルチパス順送り圧延-
防火キャビネットのドアパネルには通常、0.5-1.0 mm の薄いプレートが使用されており、成形中にエッジが波打ったり、歪みが発生したりする傾向があります。この装置は、各パスで均一に分散された変形を伴うマルチパス順送り圧延プロセスを採用しています。-鋼帯は徐々に変形し、一度に大きな変形による板表面への応力集中を回避します。これにより、良好な平坦性と真っ直ぐなエッジが保証され、その後のガラス窓の取り付けのための平らな基盤が提供されます。
II. Cr12 硬化ローラーによりプレート表面に傷がつきません
防火キャビネットの外装部品として、ドアパネルには高い表面品質が要求されます。ローラは硬度HRC58度~62度のCr12ダイス鋼を使用しており、表面は精密研磨されており平滑性に優れています。ローラーは、薄いプレートが通過するときにプレートの表面を効果的に保護し、亜鉛メッキ層に傷や凹みを残します。形成後、研磨や補修をせずに直接スプレーできます。
Ⅲ.窓枠の折り畳みを一度に成形する-
防火キャビネットのドアパネルにガラス窓を取り付ける場合、窓枠には位置決め用の折りたたみ構造またはフランジ構造が必要です。この装置は、ロール成形プロセス中に窓枠取り付けの折りエッジを 1 つのステップで成形します。折り曲げエッジの角度は正確で、幅は一定であり、標準的な窓枠のプロファイルにしっかりとフィットするため、その後の折り曲げエッジの二次加工が不要になります。
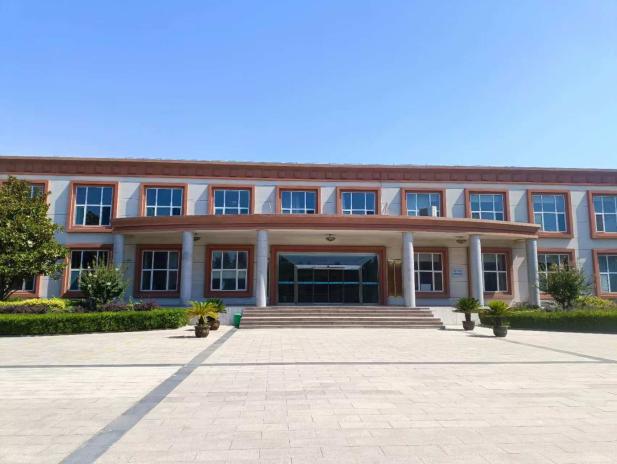
工場写真
出荷写真


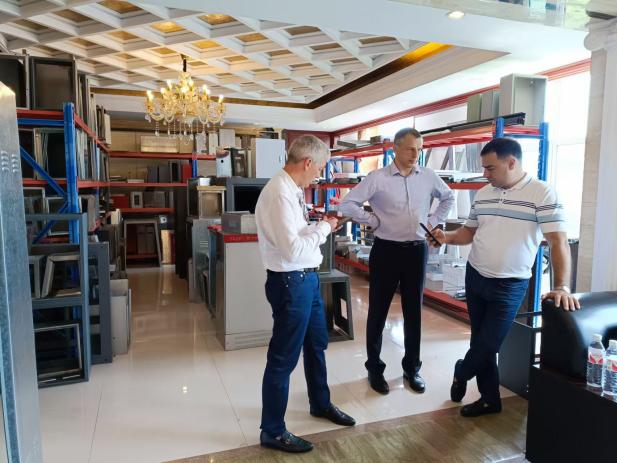
お客様訪問
よくある質問
Q: 工場ですか、それとも商社ですか?
A: 私たちは中国濰坊市にある工場です。新しい精密マシニング センター、NC 旋盤、CNC ワイヤ放電加工機、大型自動車用プロファイル曲げ試験プラットフォームなど、20 セット以上の高度な設備を保有しています。いつでも私たちの工場を訪問することを歓迎します。
Q: 設備を変更してドアパネルの仕様を変更する場合、ローラーも交換する必要がありますか?
A: 幅と厚さが異なる同じタイプのドア パネルの場合は、パラメータの分割と微調整を簡単に調整できます。{0}
Q:ドアパネル裏面に補強リブを形成した跡は残りますか?
A: いいえ。本装置はサポートローラーを使用して成形しており、補強リブの裏側も対応して成形するため、へこみや跡がつきません。ドアパネルの前面はフラットで、背面の補強リブがはっきりと見えます。正面と背面の両方の外観が火室ドアパネルの要件を満たしています。
人気ラベル: 防火キャビネット ドア パネル ロール成形機、中国防火キャビネット ドア パネル ロール成形機メーカー、工場, ドアパネル生産ライン, 電気キャビネットドアパネル製造装置, 電気キャビネットドアパネルロール成形機, 防火扉パネル製造装置, 防火キャビネットドアパネル製造ライン, 防火扉パネル成形機


